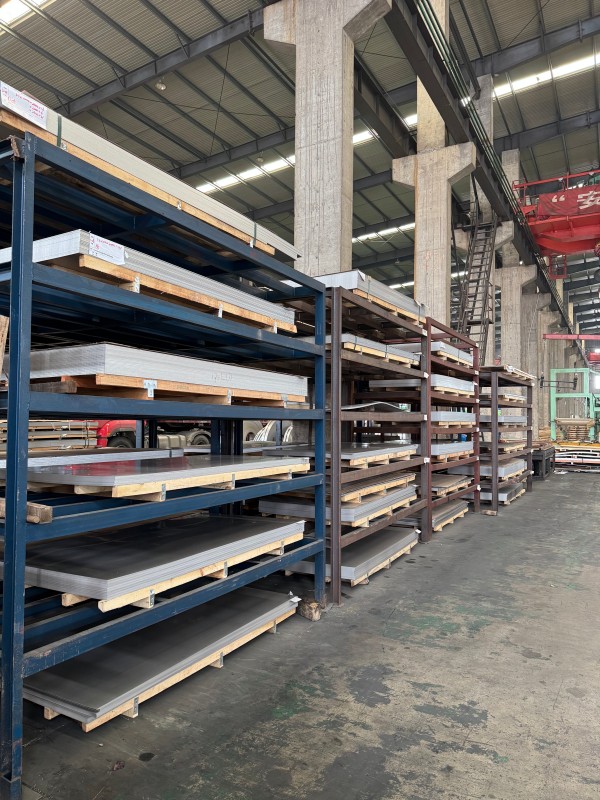
Lamiera di acciaio inossidabile 304 laminata a caldo
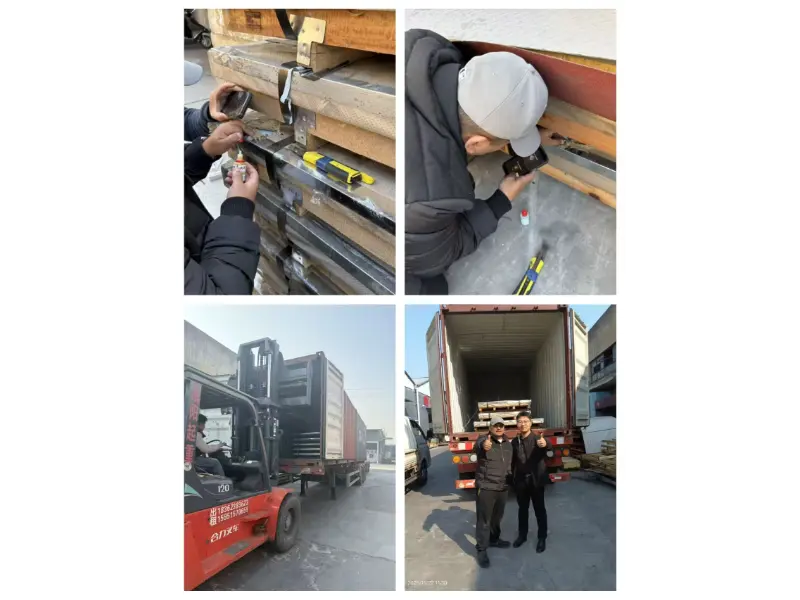
Le lamiere in acciaio inossidabile 304 laminate a caldo offrono una catena di fornitura completa di servizi. In termini di elaborazione dimensionale, supportiamo il livellamento a lunghezza fissa, il taglio preciso e il taglio di parti di forma irregolare, con un rigoroso controllo delle tolleranze per soddisfare le esigenze di assemblaggio di precisione. La nostra principale fabbrica cinese garantisce la qualità; ogni lotto di fogli viene fornito con un certificato di qualità del materiale originale del produttore e offriamo servizi di verifica come test spettrali e test non distruttivi, supportando la nuova ispezione da parte di terzi.
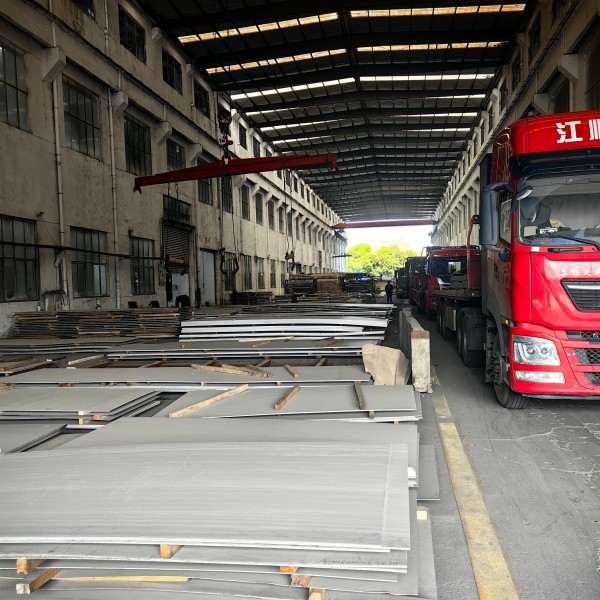
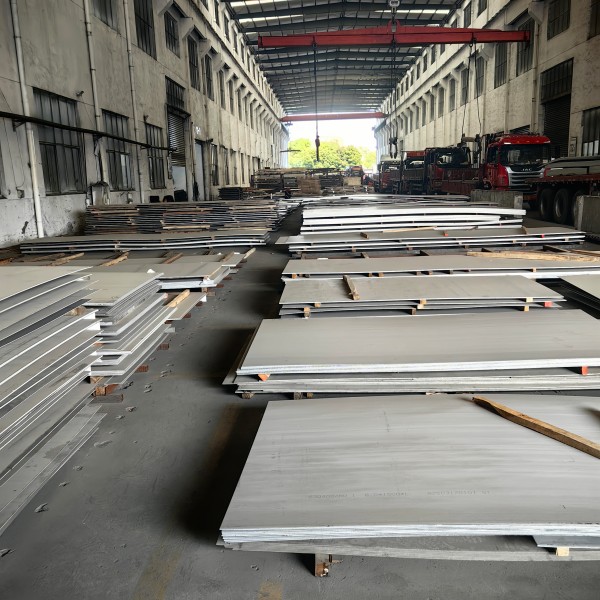
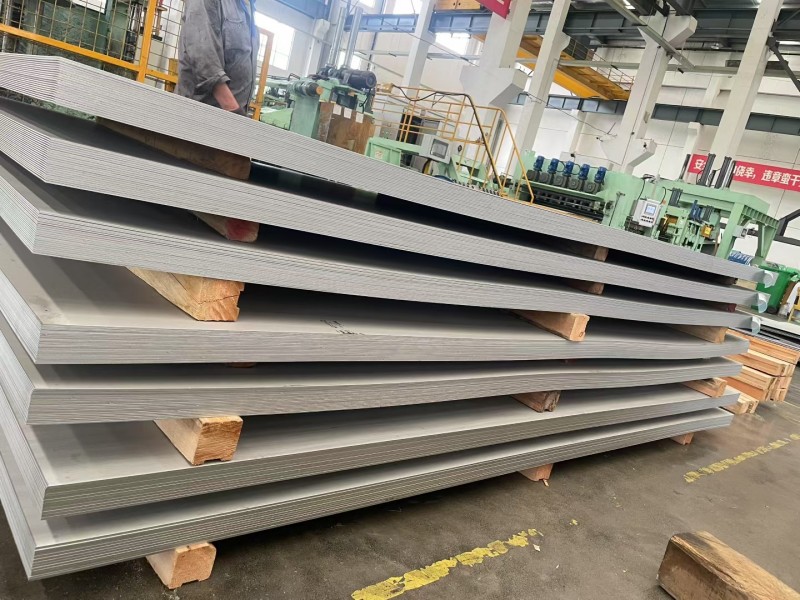
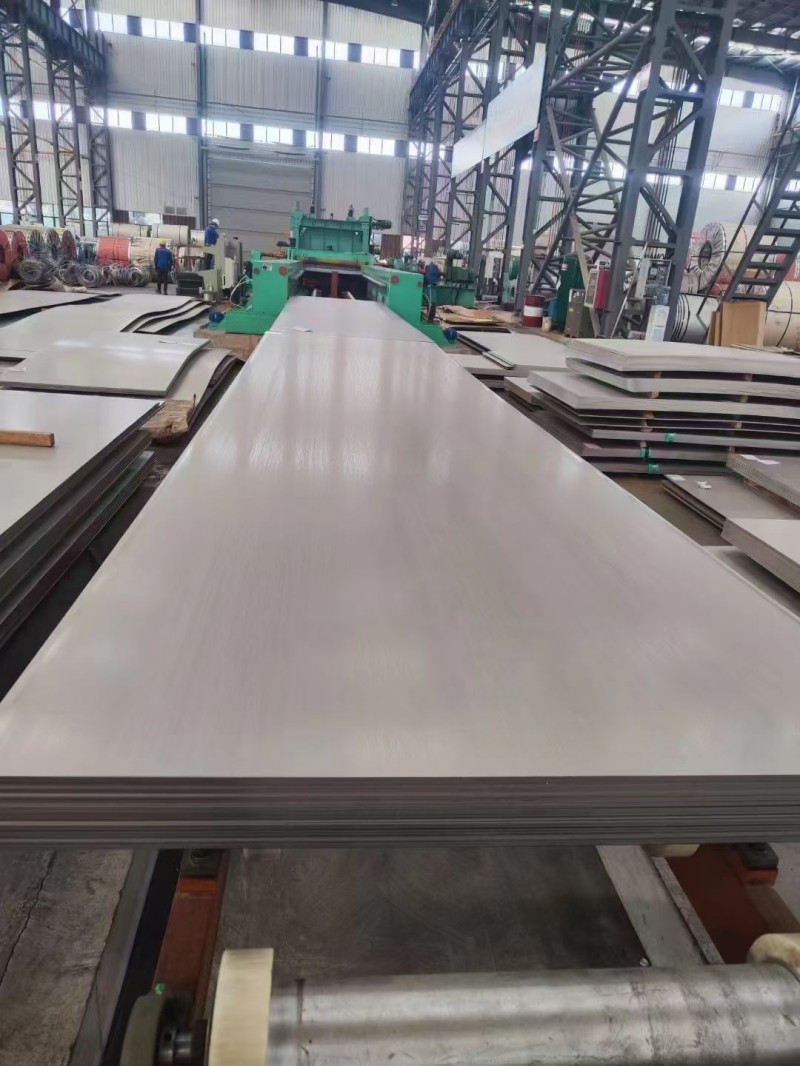
Le lamiere di acciaio inossidabile 304 laminate a caldo sono lamiere di acciaio inossidabile austenitico ampiamente utilizzate nei settori industriali, conformi allo standard nazionale GB/T 4237 e agli standard internazionali come ASTM e JIS, con un'ampia gamma di specifiche. La gamma di spessori standard della nostra fabbrica è compresa tra 3,0 mm e 60 mm, con piastre extra spesse personalizzabili fino a 200 mm. Le larghezze dei fogli più comuni sono 1500 mm, 1800 mm e 2000 mm, con una lunghezza standard di 6000 mm ed è possibile personalizzare anche dimensioni non standard. La finitura superficiale standard è la N.1 laminata a caldo e decapata, con un aspetto bianco-argento opaco uniforme. Le piastre medio-sottili (3-12 mm) vengono utilizzate principalmente per telai di attrezzature e componenti strutturali comunali, mentre le piastre più spesse (16 mm e oltre) sono ampiamente utilizzate in recipienti a pressione, serbatoi di stoccaggio di prodotti chimici, macchinari pesanti e altre applicazioni di carico pesante.
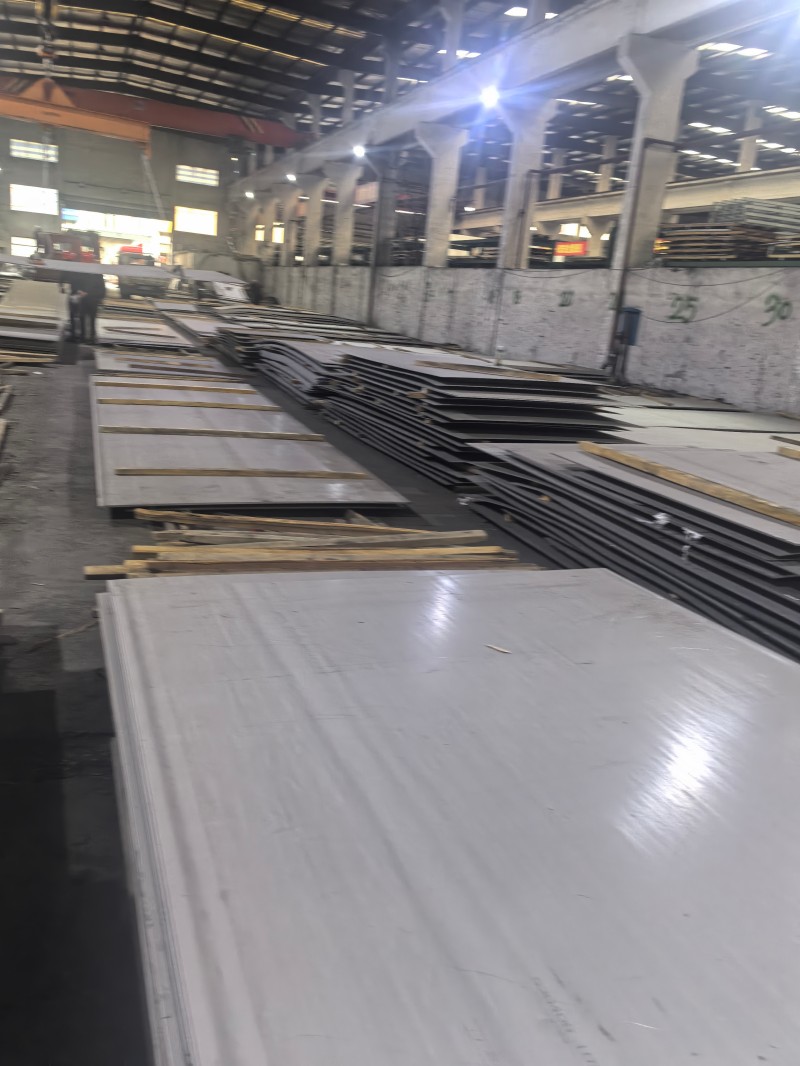
Processo di produzione del nucleo di piastre in acciaio inossidabile laminato a caldo 304
I. Preparazione e riscaldamento della lastra
Base della materia prima: lastra in acciaio inossidabile austenitico 304 a colata continua, spessore standard 150-250 mm
Pretrattamento: rettifica di crepe superficiali, inclusioni e altri difetti primari prima dell'ingresso nel forno
Apparecchiature di riscaldamento: forno a travi mobili
Parametri di processo: riscaldamento uniforme nell'intervallo 1200-1250 ℃
Punti chiave di controllo: ottenere una struttura austenitica monofase, ridurre la resistenza alla deformazione ed evitare il surriscaldamento e la precipitazione di impoverimento del cromo intergranulare
II. Processo di laminazione approssimativo
Pre-processo: decalcificazione con acqua ad alta pressione per rimuovere le incrostazioni di ossido primario dalla superficie ed evitare che vengano pressate sulla superficie della piastra
Metodo di laminazione: laminazione alternativa a più passaggi su un mulino sbozzatore
Risultato della formatura: lastra spessa 200 mm laminata in lastre intermedie da 30-60 mm
Punti chiave di controllo: controllo della tolleranza della larghezza e della planarità della lamiera, affinamento preliminare della grana
III. Termina il processo di laminazione
Compatibilità dell'attrezzatura
Lamiera sottile da 3-12 mm: 7 Laminatoio continuo per lamiere medie e pesanti (14 mm e oltre): Laminatoio reversibile a supporto singolo
Tre indicatori di controllo fondamentali
Temperatura finale di laminazione: stabile nell'intervallo austenitico 900-1000 ℃ per prevenire la precipitazione della fase fragile
Precisione dello spessore: sistema di controllo automatico dello spessore AGC, precisione standard nazionale ±0,1~±0,3 mm
Controllo della forma della lastra: garantisce la planarità della lastra attraverso la tecnologia dei rulli di piegatura e spostamento
Sfide di processo: l'acciaio inossidabile 304 ha una resistenza alla deformazione molto più elevata rispetto al normale acciaio al carbonio, richiedendo un carico di laminazione e una precisione della forma del rullo più elevati
IV. Raffreddamento a flusso laminare e ricezione della formatura
Processo di raffreddamento: sistema di raffreddamento a flusso laminare per un raffreddamento uniforme e un controllo preciso della velocità di raffreddamento
Scopo principale: evitare grani grossi e garantire proprietà meccaniche uniformi e stabili come resistenza e plasticità della piastra
Metodo di ricezione
Lamiere sottili da 3-12 mm: avvolte in bobine di acciaio laminato a caldo per una facile lavorazione e trasporto continui
Lastre spesse 14 mm: tagliate direttamente a misura in singole lastre di medio spessore.
V. Ricottura della soluzione (processo chiave principale)
Necessità del processo: la laminazione a caldo e il raffreddamento fanno precipitare i composti di carburo di cromo, causando un impoverimento del cromo tra i grani e riducendo significativamente la resistenza alla corrosione.
Parametri di processo: riscaldamento a 1050-1100 ℃ e mantenimento, seguito da un rapido raffreddamento ad acqua/aria a temperatura ambiente.
Funzione principale: i carburi si dissolvono completamente nella matrice austenitica, bloccandosi in una struttura monofase e ripristinando la resistenza alla corrosione e la plasticità.
Selezione dell'attrezzatura:
Lamiere laminate: lavorazione batch in un forno di ricottura continua
Lamiere spesse: Forno di ricottura a carrello
VI. Decapaggio e Passivazione
Funzione principale: rimuove la densa scaglia di ossido dopo la laminazione a caldo e la ricottura, formando un film di passivazione sulla superficie per migliorare la resistenza alla corrosione di base.
Processo in due fasi:
Pre-decapaggio con acido solforico: allenta la struttura delle incrostazioni di ossido
Decapaggio Finale Acido Misto Acido Nitrico + Acido Fluoridrico: Rimuove completamente lo strato di ossido e contemporaneamente completa la passivazione.
Superficie del prodotto finito: Superficie laminata a caldo standard opaca uniforme bianco-argento NO.1
Punti chiave di controllo: controllare con precisione il rapporto della soluzione acida e il tempo di immersione per evitare il decapaggio eccessivamente acido e la corrosione intergranulare.
VII. Finitura e ispezione di fabbrica
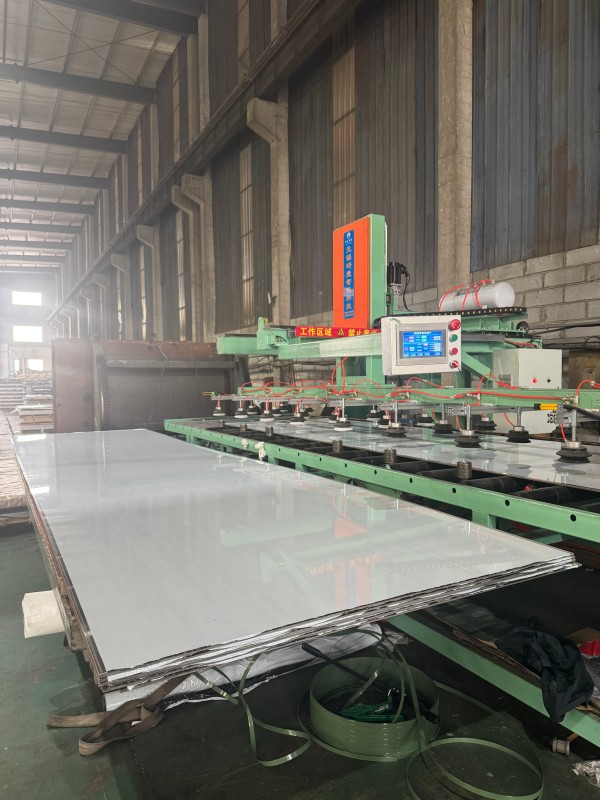
Processo di finitura: la livellatrice corregge la forma della piastra, l'unità di rifilatura dei bordi rifinisce i lati e taglia la lunghezza alle dimensioni specificate.
Processo di ispezione
Ispezione di rotoli/fogli: tolleranza dello spessore, qualità della superficie
Verifica tramite campionamento: Proprietà meccaniche, composizione chimica
Consegna: Emissione del certificato di qualità originale di fabbrica
Quali fattori influenzano il prezzo della lamiera di acciaio inossidabile 304 laminata a caldo?
I. Costi delle materie prime: il principale supporto sottostante alle fluttuazioni dei prezzi
I costi delle materie prime rappresentano circa l’80% del costo totale della lamiera di acciaio inossidabile 304 laminata a caldo, rendendoli il principale motore delle fluttuazioni dei prezzi.
1. Materie prime a base di nichel: l'acciaio inossidabile 304 contiene l'8%-10,5% di nichel. I costi del nichel rappresentano quasi la metà del costo della materia prima, rendendolo la variabile più forte nelle fluttuazioni dei prezzi. Le acciaierie nazionali utilizzano principalmente ghisa ad alto contenuto di nichel e rottami di acciaio inossidabile 304 come fonti di nichel, integrate da una piccola quantità di nichel elettrolitico. I prezzi internazionali del nichel presso il LME, le politiche di esportazione del minerale di nichel e della ghisa indonesiana e la deviazione della domanda di nichel verso le nuove batterie energetiche incidono direttamente sul costo della lamiera.
2. Materie prime ferrocromo: l'acciaio inossidabile 304 contiene il 18%-20% di cromo. Il ferrocromo ad alto contenuto di carbonio è la seconda voce di costo delle leghe. I cambiamenti dell’offerta nei principali paesi produttori come il Sud Africa e il Kazakistan, così come il tasso di utilizzo della capacità di produzione nazionale di ferrocromo, influenzeranno i prezzi della lamiera attraverso considerazioni sui costi.
3. Energia e materiali ausiliari: la laminazione a caldo è un processo ad alto consumo energetico. Le fluttuazioni dei prezzi dell’elettricità e del coke influiscono direttamente sui costi di rotazione. Allo stesso tempo, anche il prezzo delle materie prime chimiche utilizzate per il decapaggio e la passivazione influenzerà leggermente il costo finale della superficie decapata laminata a caldo NO.1.
II. Struttura della domanda e dell'offerta: fattori diretti delle fluttuazioni dei prezzi a breve termine
1. Lato dell’offerta: i piani di rilascio della capacità e di manutenzione/riduzione della produzione delle principali acciaierie nazionali determinano direttamente l’offerta del mercato spot. La nuova capacità in arrivo e l’afflusso di acciaio laminato a caldo importato aumenteranno la pressione dell’offerta del mercato e sopprimeranno gli aumenti dei prezzi. Quando le restrizioni sulla protezione ambientale e i controlli sul consumo energetico si inaspriscono, i tassi operativi delle acciaierie diminuiscono e la contrazione dell’offerta sostiene i prezzi.
2. Lato della domanda: l’acciaio 304 laminato a caldo viene utilizzato principalmente in serbatoi di stoccaggio di prodotti chimici, recipienti a pressione, macchinari pesanti e infrastrutture comunali. Le tariffe operative e i programmi di inizio dei progetti delle industrie a valle determinano direttamente la domanda di approvvigionamento. Il settore sperimenta picchi stagionali e stagioni non di punta. Il picco della domanda durante il "settembre d'oro e l'ottobre d'argento" e il periodo di stoccaggio delle scorte di fine/inizio anno tende a far salire i prezzi, mentre la domanda più debole nella stagione estiva di bassa punta esercita una pressione al ribasso sui prezzi.
3. Livelli di inventario: l'inventario sociale e l'inventario dell'acciaieria riflettono direttamente il rapporto tra domanda e offerta. Quando le scorte continuano ad accumularsi e le merci spot si accumulano, i commercianti e le acciaierie sono più disposti ad abbassare i prezzi per spostare le scorte; quando le scorte vengono ridotte a livelli bassi, i fornitori sono più disposti a mantenere i prezzi, rendendo i prezzi più propensi ad aumentare che a diminuire.
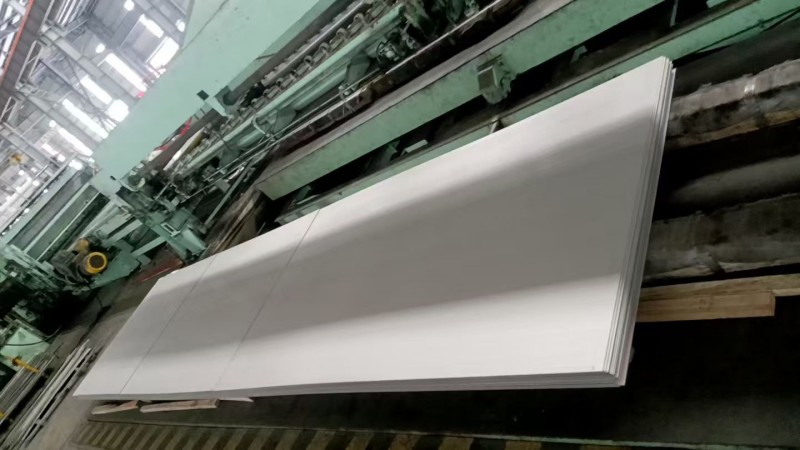
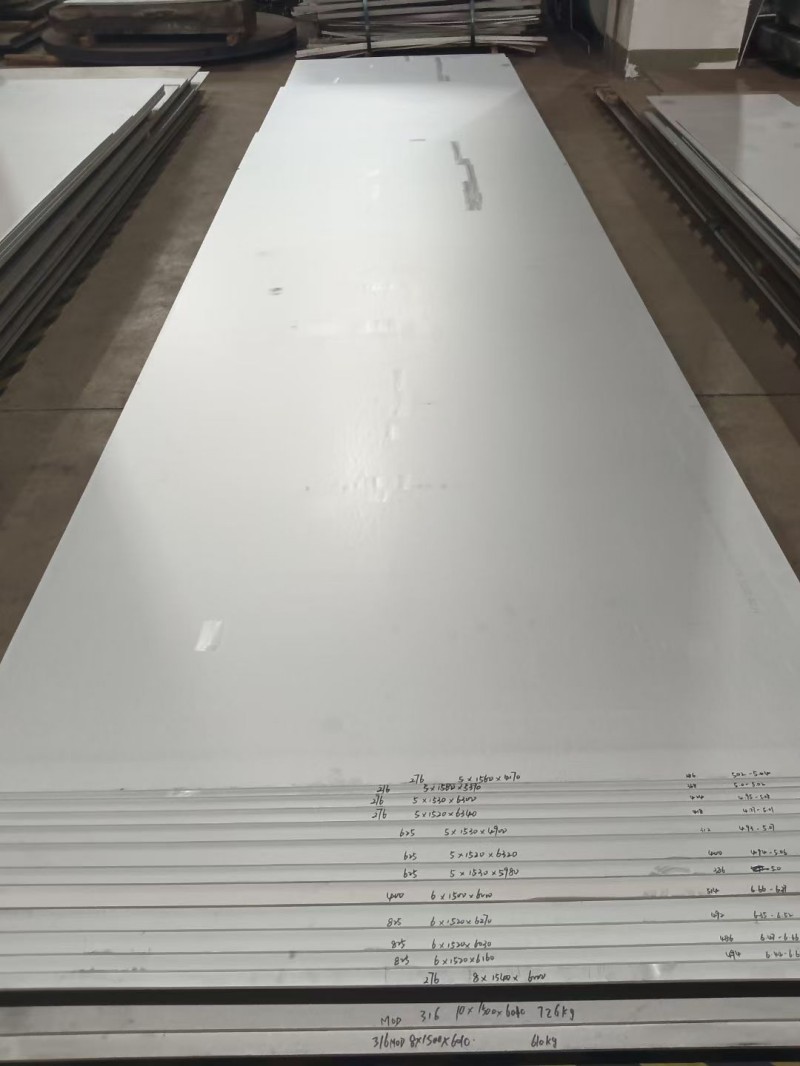
Le piastre in acciaio inossidabile 304 laminate a caldo dello stesso materiale possono presentare differenze di prezzo significative a causa di specifiche, standard e requisiti di lavorazione:
1. Spessore e larghezza: i prezzi delle lastre medio-sottili standard da 3-12 mm si basano sullo spessore. Le lamiere più spesse di 16 mm richiedono più passaggi di laminazione e hanno cicli di produzione più lunghi, con il risultato che i prezzi aumentano con lo spessore. Le lastre di spessore extra superiore a 60 mm presentano elevate barriere di produzione e capacità limitata, il che comporta un premio più significativo. Per quanto riguarda la larghezza delle piastre, la larghezza standard di 1500 mm ha il prezzo più basso, mentre le piastre di larghezza 1800 mm, 2000 mm e le piastre di lunghezza non standard presentano tutte diversi gradi di aumento di prezzo.
2. Standard e tolleranze: le piastre conformi a diversi standard come GB/T 4237 (standard nazionale cinese), ASTM (standard americano) e JIS (standard giapponese) hanno composizioni e requisiti di tolleranza variabili, con conseguenti differenze di prezzo. Le piastre con tolleranze positive e le piastre dei recipienti a pressione che richiedono controlli non distruttivi foglio per foglio sono più costose delle normali piastre industriali.
3. Ulteriori servizi di lavorazione: il prezzo base è per la superficie decapata NO.1. La lavorazione secondaria, come il livellamento CNC, il taglio laser, la sabbiatura/trafilatura, ecc., comporterà costi di lavorazione aggiuntivi per processo, aumentando in definitiva il prezzo di acquisto finale.
Invia richiesta
Informazioni di contatto
-
Indirizzo
Hanyu Jingu, zona high-tech, città di Jinan, provincia di Shandong, Cina
-
tel
-
E-mail
Per richieste su acciaio al carbonio, acciaio inossidabile, acciaio zincato o listino prezzi, lasciaci la tua email e ti contatteremo entro 24 ore.
prodotti correlati


Consigli sulle notizie