Lamiera di acciaio inossidabile laminata a freddo
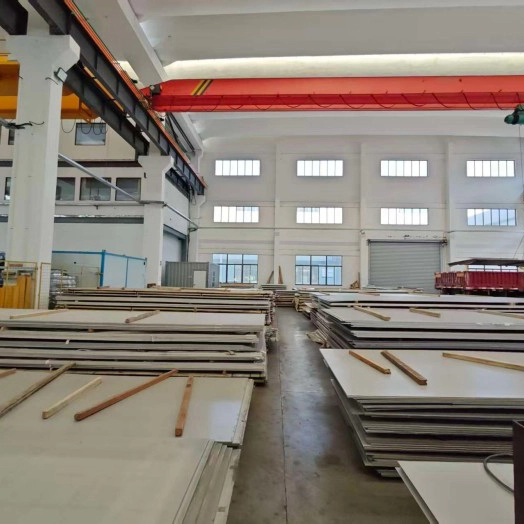
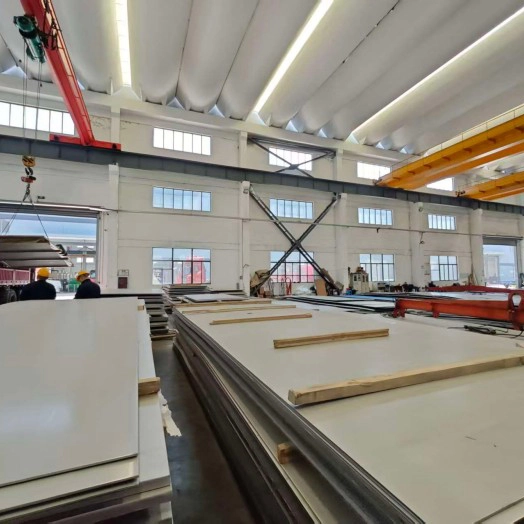
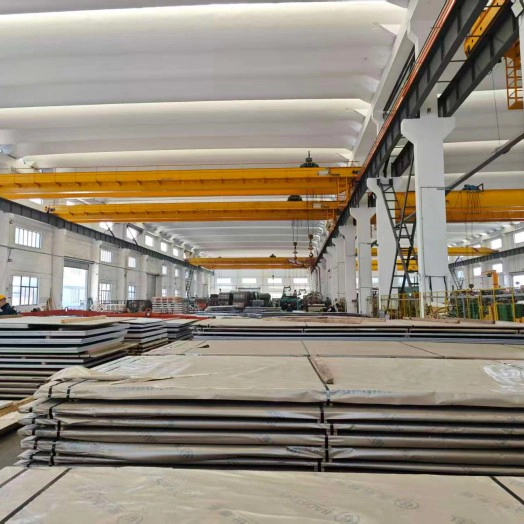
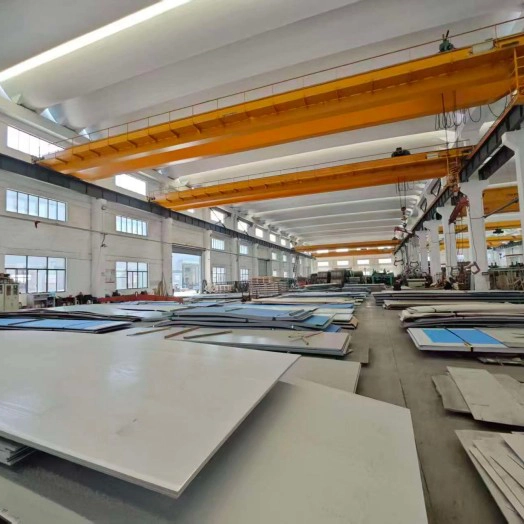
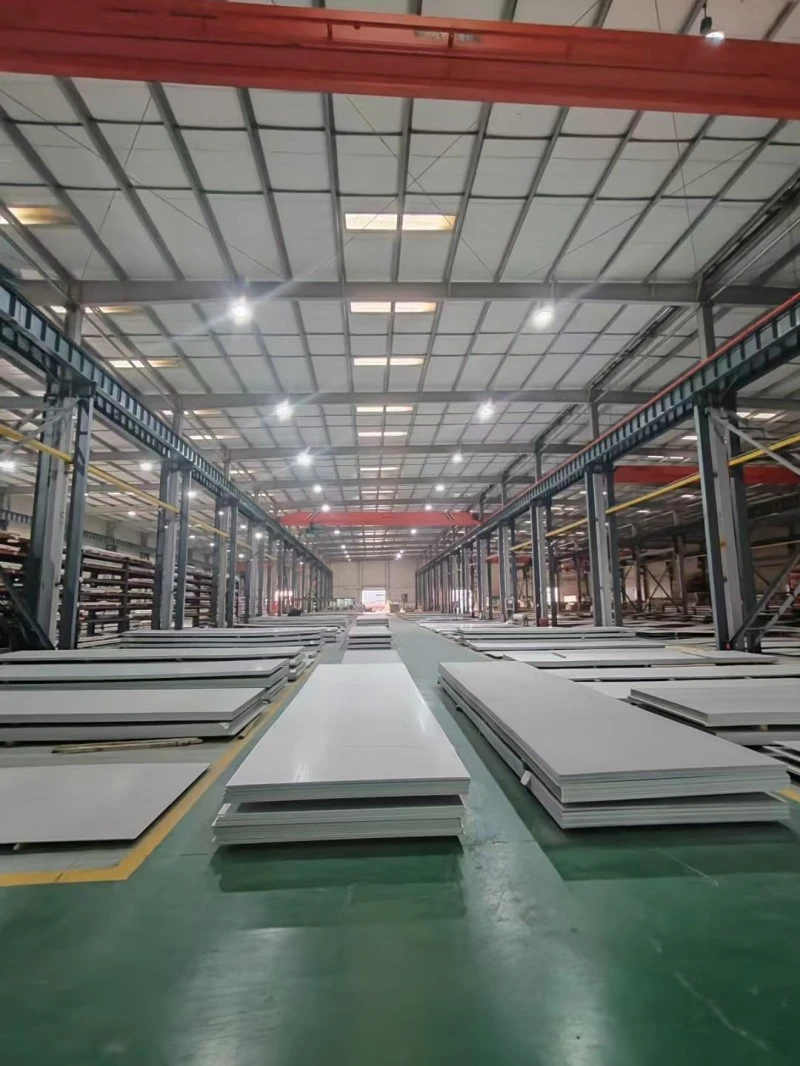
I produttori di lamiere in acciaio inossidabile offrono una gamma completa di lamiere in acciaio inossidabile laminate a caldo e a freddo, che copre i materiali tradizionali e le esigenze personalizzate. Le lamiere laminate a caldo comprendono qualità come 201, 304 e 316L, con spessori che vanno da 1,5 a 14 mm per bobine sottili e oltre 75 mm per lamiere medie e spesse. Le larghezze principali sono 1500 mm, 1800 mm e 2000 mm, con finiture standard N.1 decapate e nere. Le principali fabbriche in Cina supportano il livellamento di lunghezze personalizzate, il taglio irregolare e la smussatura. Le lamiere laminate a freddo hanno uno spessore compreso tra 0,3 e 6 mm, con spessori fino a 8 mm. Le larghezze principali sono 1.000 mm, 1.219 mm e 1.500 mm, con una dimensione standard di 1.219×2.438 mm. Le superfici base sono 2B e BA, con opzioni per superfici decorative spazzolate, a specchio e goffrate. Sono supportati il taglio di lunghezza personalizzata e il taglio di precisione.
La lamiera di acciaio inossidabile laminata a freddo e la lamiera di acciaio inossidabile laminata a caldo sono le due categorie principali di lamiera di acciaio inossidabile. Non si tratta di due materiali paralleli, ma rappresentano piuttosto processi a monte e a valle: tutti i fogli laminati a freddo sono costituiti da bobine/fogli laminati a caldo come materie prime, lavorati a temperatura ambiente attraverso molteplici processi di laminazione e finitura di precisione. La differenza fondamentale tra i due deriva dalle differenze nella temperatura di laminazione e nella profondità di lavorazione, che in ultima analisi si traducono in una significativa stratificazione della qualità della superficie, dell’accuratezza dimensionale, delle proprietà meccaniche, degli scenari applicabili e dei costi di approvvigionamento.
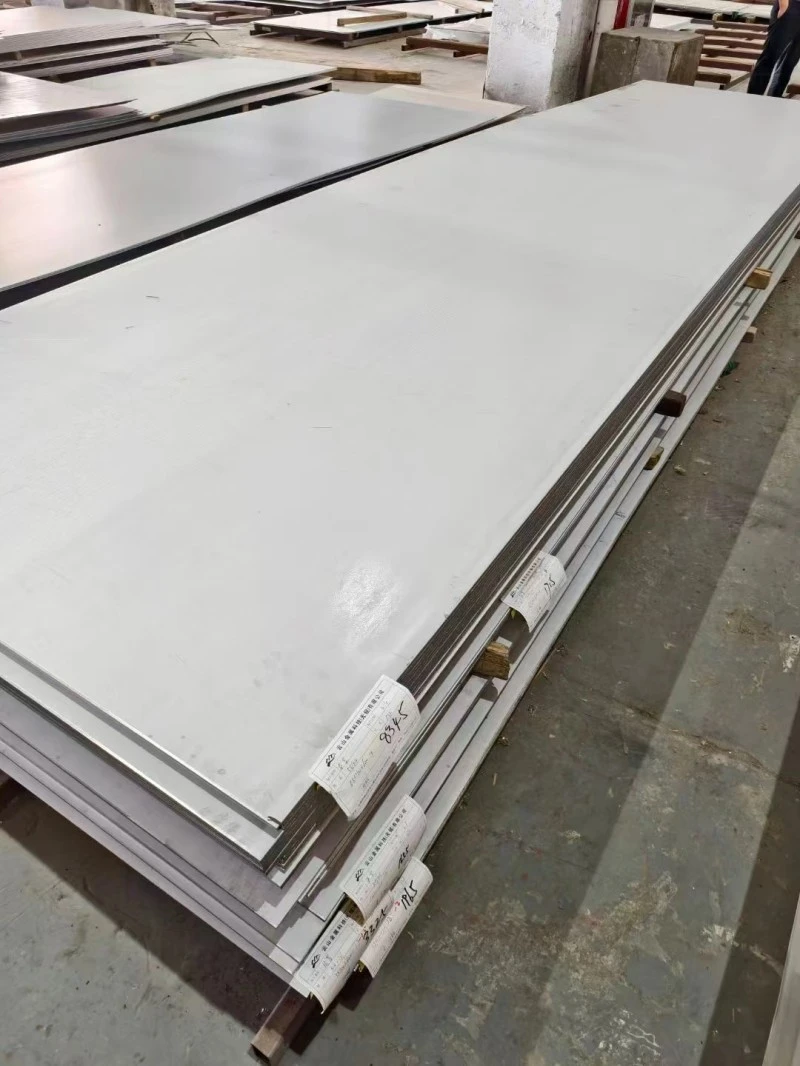
Lamiera di acciaio inossidabile laminata a caldo: laminazione per ricristallizzazione ad alta temperatura
La laminazione a caldo è un processo di laminazione completato al di sopra della temperatura di ricristallizzazione del metallo. Il suo principio fondamentale è quello di utilizzare le alte temperature per conferire un'eccellente plasticità all'acciaio, ottenendo una notevole riduzione delle dimensioni della lamiera. Il processo completo è il seguente:
Billette di acciaio colate in continuo (spessore 150-200 mm) → Riscaldamento in un forno a trave mobile a 1100-1300 ℃ (sopra la temperatura di austenitizzazione per garantire la plasticità) → Disincrostazione con acqua ad alta pressione (rimuovendo le incrostazioni di ossido superficiale) → Laminazione ripetuta su un mulino sbozzatore (grande riduzione, laminazione della billetta spessa fino a ottenere una billetta intermedia di 30-50 mm) → Laminazione di finitura continua su un mulino di finitura a 7-8 gabbie (assottigliamento graduale fino allo spessore target, controllando contemporaneamente le tolleranze di forma e larghezza della lamiera) → Raffreddamento a flusso laminare alla temperatura di avvolgimento → Avvolgimento della macchina avvolgitrice → Ricottura in forno a suola a rulli (ripristinare la plasticità, eliminare lo stress interno e garantire la resistenza alla corrosione) → Linea di decapaggio con acido solforico + acido misto per rimuovere le incrostazioni di ossido → Taglio/taglio trasversale alla lunghezza → Ispezione e imballaggio.
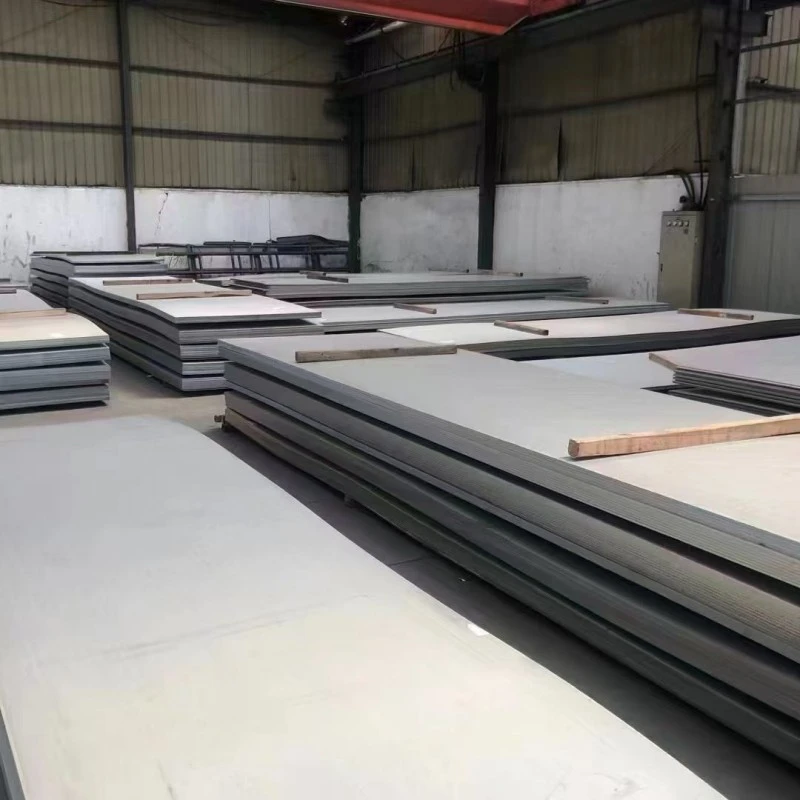
Informazioni aggiuntive: le specifiche per carichi medi e pesanti (>10 mm) sono per lo più vendute come fogli singoli laminati a caldo, non arrotolati, ma tagliati direttamente alla lunghezza, e sono utilizzati in applicazioni strutturali per carichi pesanti; le specifiche sottili laminate a caldo (1,5-3 mm) vengono consegnate in bobine e vengono utilizzate principalmente per tubi saldati e substrati di componenti strutturali.
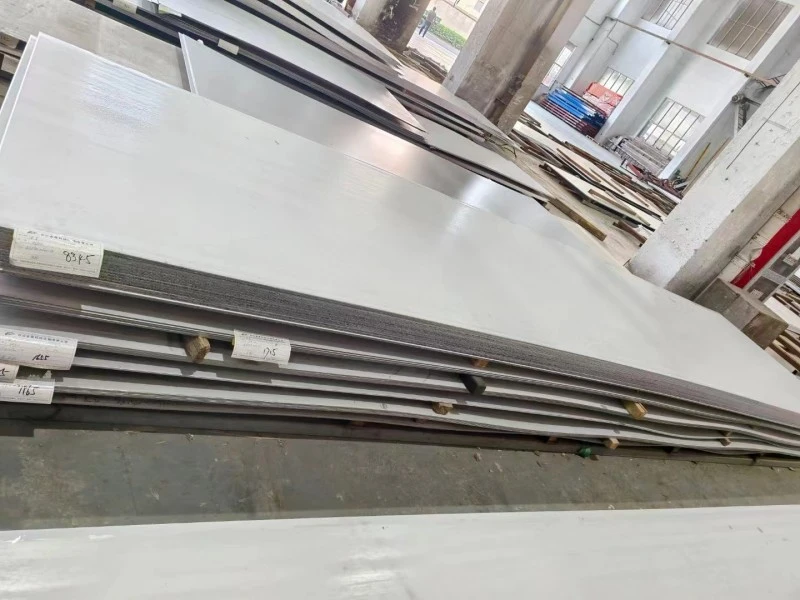
Lamiera di acciaio inossidabile laminata a freddo: laminazione con incrudimento a temperatura ambiente
La laminazione a freddo utilizza come materia prima coils laminati a caldo e viene effettuata interamente a temperatura ambiente. La pressione meccanica viene utilizzata per ottenere un assottigliamento della lamiera e una migliore precisione. Il processo completo è il seguente:
Coil grezzo laminato a caldo → Decapaggio e sgrassaggio (rimuove completamente ossido e olio superficiale per evitare difetti di laminazione a freddo) → Laminazione continua su un laminatoio a freddo a 4-6 gabbie (assottiglia con precisione la lamiera a temperatura ambiente, inducendo incrudimento; il controllo preciso della riduzione in ogni passaggio garantisce uno spessore uniforme) → Ricottura intermedia (per lamiere estremamente sottili, elimina l'incrudimento per consentire la continua laminazione) → Ricottura del prodotto finito (due tipi: seguita da solubilizzazione ordinaria mediante decapaggio per ottenere una superficie 2B; la ricottura lucida viene effettuata in atmosfera protettiva di idrogeno, ottenendo una superficie lucida, non ossidata, ottenendo una superficie BA) → Mulino livellatore (piccola laminazione di riduzione per migliorare la forma della lamiera e controllare la rugosità e la durezza della superficie) → Taglio/Taglio trasversale a misura → Ispezione e imballaggio.
Supplemento: La lamiera di acciaio laminata a freddo è il substrato di base per tutti i trattamenti superficiali decorativi e può essere ulteriormente trasformata in decine di effetti superficiali come spazzolatura, finitura a specchio, rivestimento PVD, goffratura e incisione.
Tabella comparativa delle differenze principali
| Dimensioni di confronto | Lamiera di acciaio inossidabile laminata a caldo | Lamiera di acciaio inossidabile laminata a freddo |
| Processo di produzione principale | Le billette di acciaio vengono riscaldate al di sopra della temperatura di ricristallizzazione di 1100-1300 ℃, quindi laminate ad alte temperature utilizzando mulini di sgrossatura e finitura. Dopo la formatura subisce la ricottura e il decapaggio. | Realizzato da bobine/fogli laminati a caldo, laminati con precisione in continuo a temperatura ambiente, quindi ricotti, decapati e livellati. È possibile un'ulteriore finitura superficiale. |
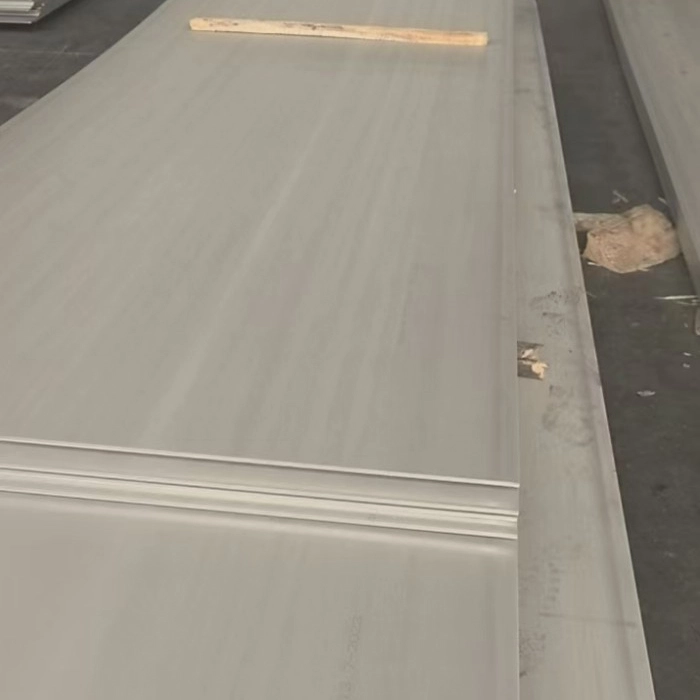
| Superficie di consegna standard | La finitura principale è la superficie decapata laminata a caldo N. 1, con una finitura bianco-argento ruvida e opaca e segni di decapaggio visibili; è disponibile anche la superficie nera non decapata. | La finitura tradizionale è laminata a freddo 2B, con una superficie liscia, bianco-argento opaca con leggero riflesso. Sono disponibili decine di finiture, tra cui BA, specchio, spazzolato, placcato e goffrato. |
| Intervallo di dimensioni comuni | Spessore: 3,0 mm~100 mm (principalmente piastre di medio spessore, le bobine sottili laminate a caldo possono essere sottili fino a 1,5 mm) | Spessore: 0,3 mm~6,0 mm (principalmente fogli sottili, extra spessi laminati a freddo fino a 8 mm) |
| Larghezza: Principalmente 1250mm, 1500mm, 1800mm, 2000mm | Larghezza: principalmente 1000 mm, 1219 mm e 1500 mm | |
| Precisione della tolleranza dimensionale | La tolleranza dello spessore è relativamente ampia, generalmente ±0,1~±0,3 mm, e la planarità della superficie della piastra è media. | Tolleranza precisa sullo spessore, tipicamente ±0,02~±0,05 mm. Elevata planarità superficiale, che soddisfa i requisiti di lavorazione di alta precisione. |
| Proprietà meccaniche | Ottima plasticità e tenacità, buona saldabilità, resistenza leggermente inferiore, adatto alla lavorazione a caldo e alla formatura strutturale. | Maggiore resistenza e durezza, buona stabilità dimensionale ed eccellente qualità superficiale, adatti per piegatura a freddo, stampaggio e decorazione superficiale. |
| Principali scenari applicabili | Portanti strutturali industriali, serbatoi di stoccaggio e recipienti a pressione, attrezzature pesanti, strutture in acciaio, piastre modellate antiscivolo laminate a caldo, flange di tubi, parti per lavorazione a caldo. | Applicazioni: Pannelli decorativi architettonici, utensili da cucina ed elettrodomestici, ferramenta di precisione, substrati a specchio/spazzolati/placcati, fogli decorativi in rilievo, componenti elettronici. |
| Posizionamento dei costi di approvvigionamento | Meno processi di laminazione, costi inferiori, prezzo a tonnellata, adatto per materiali industriali sfusi. | I processi di laminazione a freddo e finitura multi-pass sono costosi, dal 10% al 30% in più rispetto alla laminazione a caldo per lo stesso materiale e spessore; la differenza di prezzo aumenta con lo spessore più sottile. |
Note supplementari sulla selezione dei tasti
1. Confine del substrato per il trattamento della superficie: tutte le superfici altamente decorative (finitura a specchio 8K, spazzolata, sabbiata, rivestimento PVD, incisione, goffratura decorativa) utilizzano fogli 2B laminati a freddo come substrato; la lamiera laminata a caldo ha una superficie ruvida e molti difetti, che rendono impossibile la trasformazione diretta in effetti decorativi di alta qualità ed è adatta solo per applicazioni strutturali industriali.
2. Lo spessore non è l'unico standard distintivo: l'industria utilizza coil laminati a caldo sottili da 1,5-3,0 mm e lamiere laminate a freddo da 3,0-6,0 mm. La differenza fondamentale sta nelle condizioni della superficie e nel processo di laminazione, non semplicemente nello spessore.
3. Differenze di compatibilità dei materiali: i gradi tradizionali come 201, 304 e 316L hanno tutti versioni laminate a caldo e a freddo; la laminazione a caldo enfatizza le prestazioni strutturali, mentre la laminazione a freddo enfatizza la finitura superficiale e la precisione. Idee sbagliate comuni e risposte
Idea sbagliata 1: le lamiere di acciaio laminate a caldo possono essere lucidate con finiture a specchio.
No. I fogli laminati a caldo presentano molti difetti superficiali come cavità, fori di spillo e segni di rotolamento. La lucidatura forzata non solo è estremamente costosa, ma la planarità e la riflettività finali sono di gran lunga inferiori a quelle delle lastre laminate a freddo, con il risultato di scarsi effetti decorativi. Questa pratica non è comune nel settore.
Idea sbagliata 2: le lamiere di acciaio laminate a freddo sono troppo difficili da piegare o stampare.
Le lamiere di acciaio laminate a freddo convenzionali, dopo la ricottura, possiedono eccellenti proprietà di lavorazione a freddo e sono perfettamente adatte alla piegatura ordinaria e allo stampaggio superficiale. Solo i materiali laminati a freddo allo stato duro hanno una durezza maggiore e sono utilizzati principalmente in applicazioni strutturali dove non è richiesta la deformazione.
Invia richiesta
Informazioni di contatto
-
Indirizzo
Hanyu Jingu, zona high-tech, città di Jinan, provincia di Shandong, Cina
-
tel
-
E-mail
Per richieste su acciaio al carbonio, acciaio inossidabile, acciaio zincato o listino prezzi, lasciaci la tua email e ti contatteremo entro 24 ore.
prodotti correlati


Consigli sulle notizie